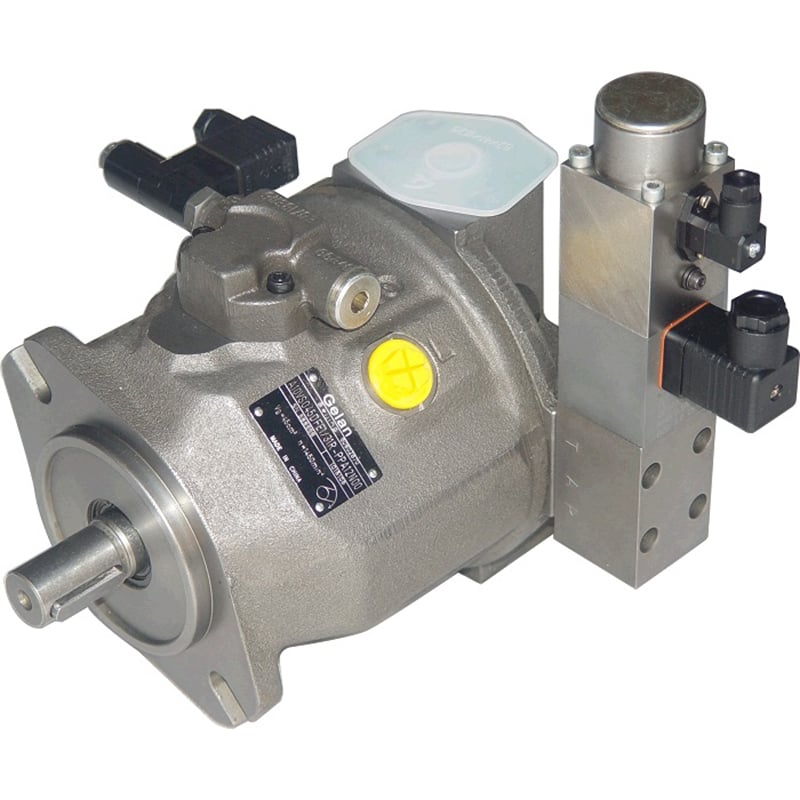
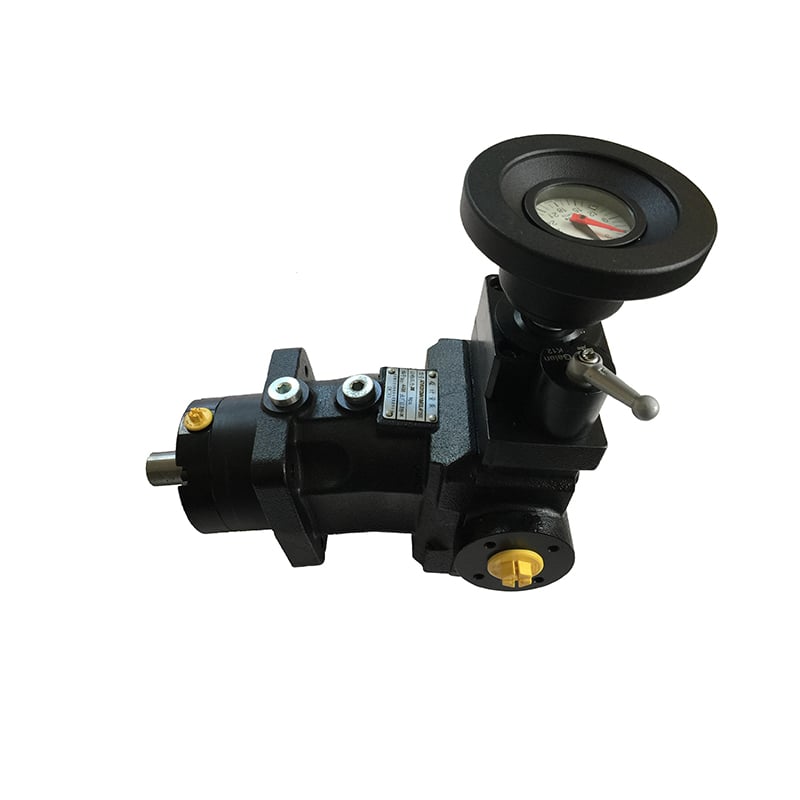
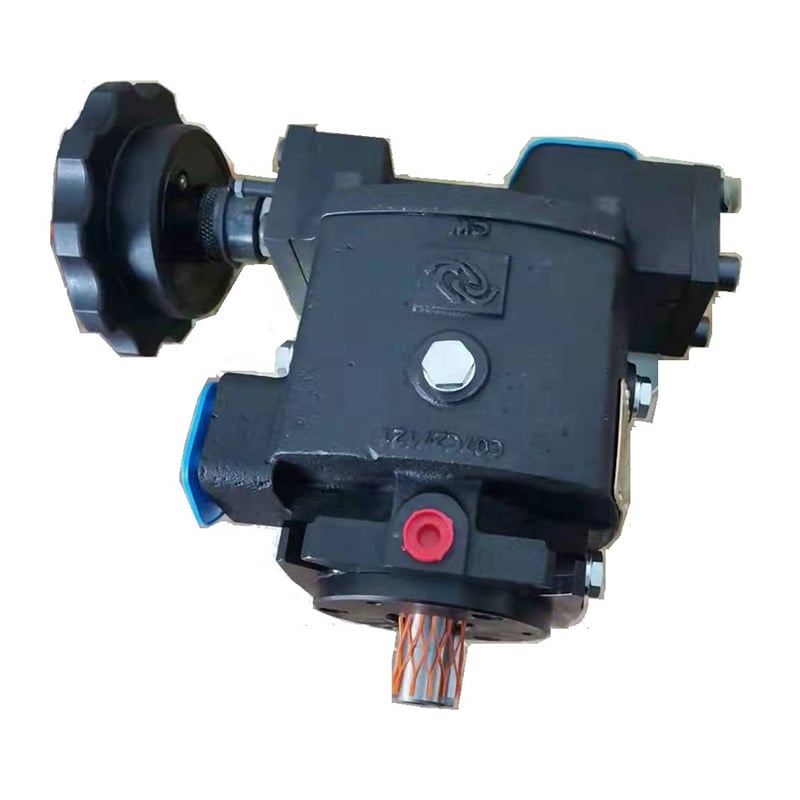
Las bombas para procesos químicos desempeñan un papel fundamental en numerosas industrias. Facilitan el traslado de líquidos de un lugar a otro, lo cual resulta esencial para fábricas que producen sustancias como productos químicos, alimentos y medicamentos. Empresas como Gelan fabrican bombas diseñadas para manejar diversos tipos de líquidos, incluidos los productos químicos agresivos. Estas bombas están construidas para ofrecer alta resistencia y larga durabilidad, y funcionan con eficiencia para garantizar la continuidad operativa. Sin ellas, muchos procesos se detendrían y no se podrían fabricar los productos correspondientes. Por ello, comprender su funcionamiento resulta crucial para cualquier profesional vinculado al sector industrial. Para aplicaciones específicas, bombas como la Bomba de presión de circuito abierto de propósito general con pistones axiales variable A10VSO de 10, 18, 28, 45, 71, 100 y 140 (cm³/rev) son muy apreciadas.
Las bombas para procesos químicos ofrecen numerosas ventajas importantes para las industrias. En primer lugar, son muy fiables. Esto significa que funcionan correctamente sin averiarse con frecuencia. Por ejemplo, si una fábrica necesita trasladar un líquido todos los días, contar con una bomba que no falle es fundamental. Otra ventaja es su capacidad para manejar distintos tipos de líquidos, incluso aquellos muy viscosos o que contienen sustancias químicas agresivas. Por eso muchas empresas eligen bombas de Gelan: saben que estos equipos están diseñados para tareas exigentes. La seguridad también constituye un motivo clave para utilizar estas bombas. Están concebidas para evitar fugas y derrames, lo que protege a los trabajadores. Si una bomba libera un producto químico peligroso, pueden surgir graves problemas. Las bombas de Gelan ayudan a prevenir tales situaciones gracias a su fabricación cuidadosa y a las pruebas exhaustivas realizadas antes de su puesta en servicio. Otro beneficio destacado de las bombas para procesos químicos es su capacidad para ahorrar tiempo y dinero. Al trasladar líquidos de forma rápida y segura, la producción puede continuar sin interrupciones significativas. Así, las empresas logran fabricar más productos en menos tiempo. Por último, muchas bombas actuales incorporan funciones inteligentes: pueden enviar alertas ante cualquier anomalía. Esto permite a las empresas resolver los problemas antes de que se agraven, ahorrando aún más tiempo y recursos. Todos estos beneficios hacen que las bombas para procesos químicos sean fundamentales en el sector manufacturero, incluidas soluciones como la A2V Bomba de alta presión con caudal variable 250, 355, 500, 1000 .
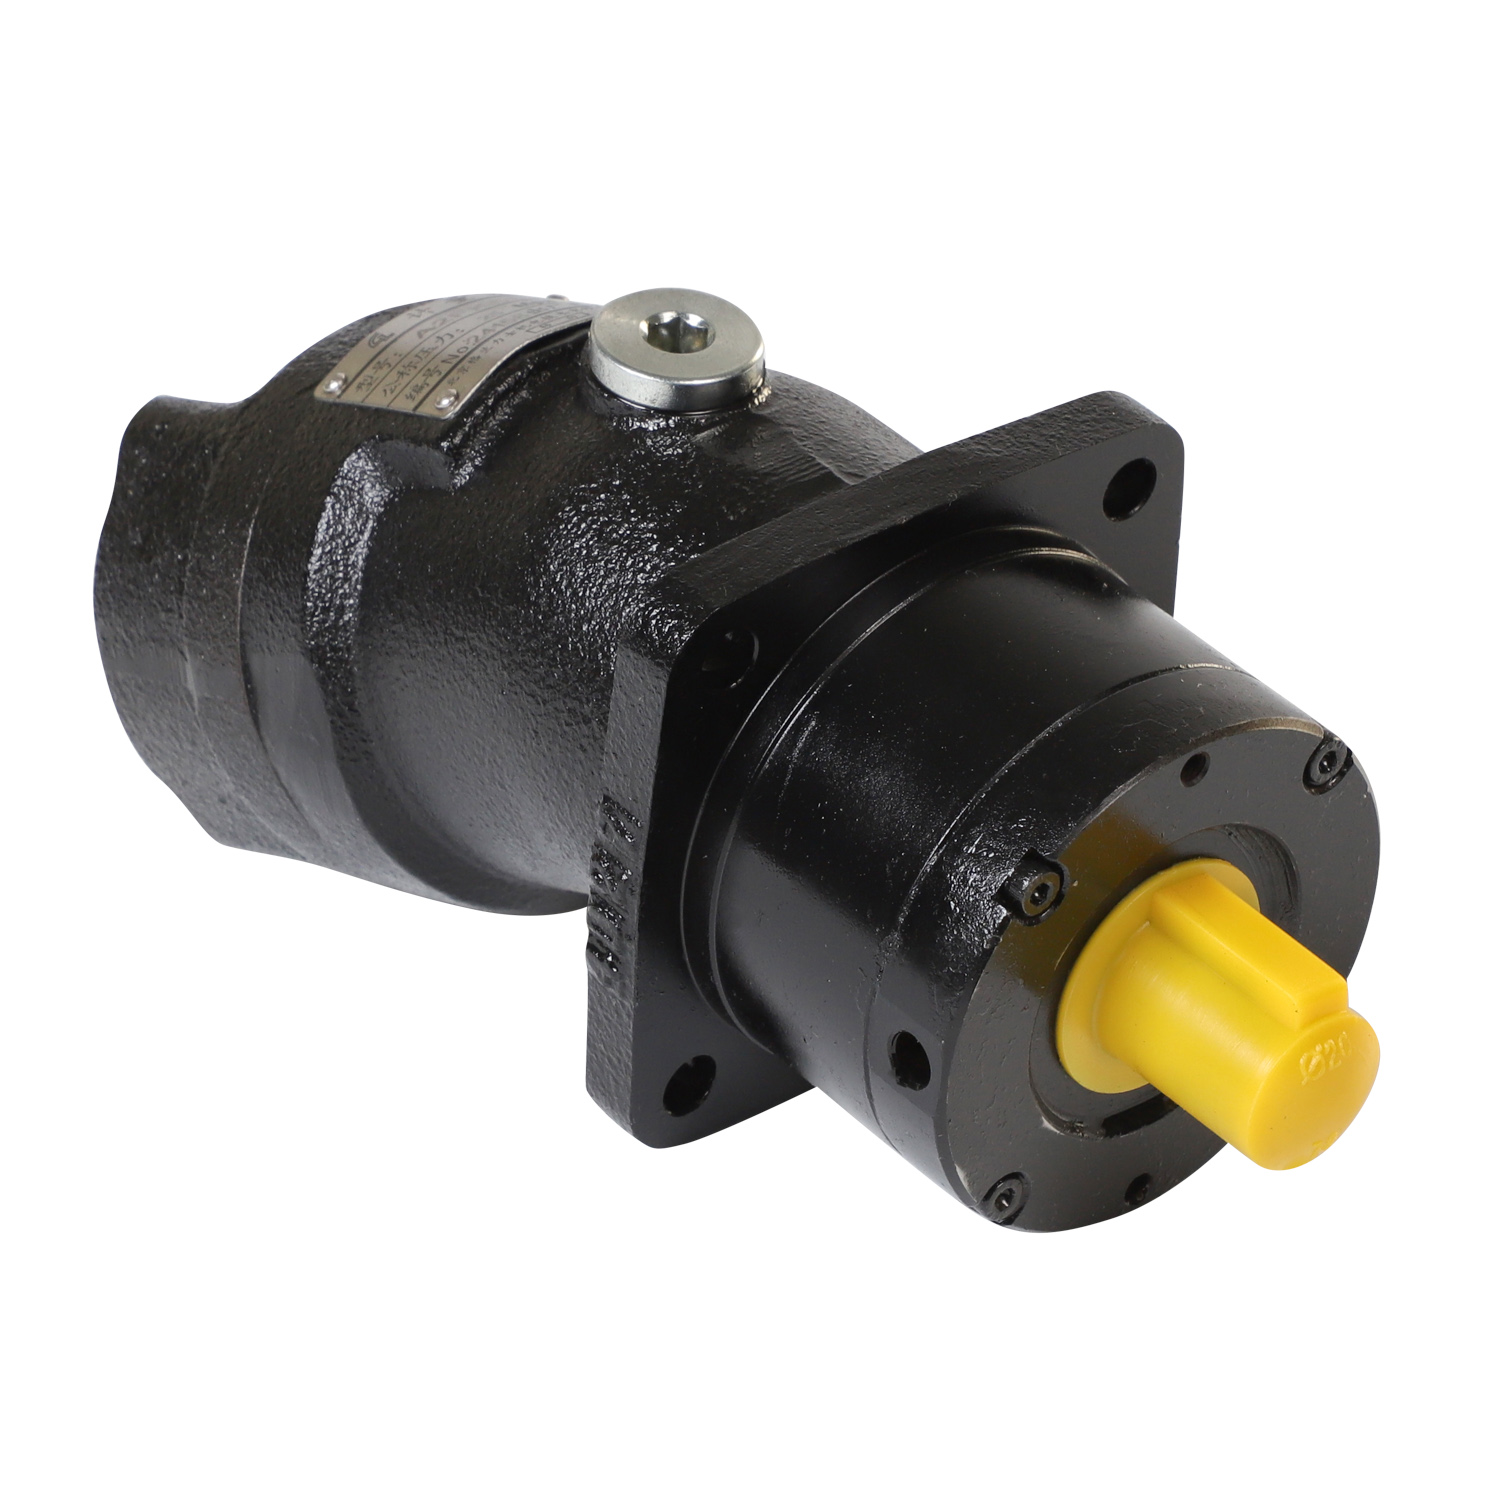
Aunque las bombas para procesos químicos son muy útiles, los compradores pueden enfrentar algunos desafíos. Uno de los problemas más importantes es elegir la bomba adecuada. Existen muchos tipos de bombas, y cada una está diseñada para tareas específicas. Si un comprador elige la bomba equivocada, esto puede provocar problemas como fugas o un rendimiento deficiente de la bomba. Por eso es fundamental obtener asesoramiento experto, por ejemplo, de profesionales de Gelan, que conocen bien las capacidades de cada bomba. Otro problema es el costo. Algunas bombas pueden ser muy costosas, y las empresas desean asegurarse de obtener un buen valor por su inversión. Los compradores deben considerar la vida útil de la bomba y los gastos asociados a su mantenimiento. En ocasiones, una bomba más económica puede terminar generando costos mayores por reparaciones posteriores. El mantenimiento constituye otra preocupación. Las bombas requieren revisiones periódicas para funcionar correctamente. Si una empresa no cuenta con un plan al respecto, esto puede derivar en problemas más graves a largo plazo. Por último, los compradores podrían inquietarse por la compatibilidad de la bomba con los líquidos que se utilizarán. Algunas bombas no soportan ciertos productos químicos, lo que podría ocasionar daños o riesgos para la seguridad. Por ello, comprender las características de los líquidos que circularán por la bomba es esencial. Los compradores siempre deben consultar con el fabricante de la bomba para garantizar que cuentan con la información correcta. Al abordar estos problemas comunes, las empresas pueden hallar las mejores soluciones para sus necesidades y mantener sus operaciones funcionando sin interrupciones.
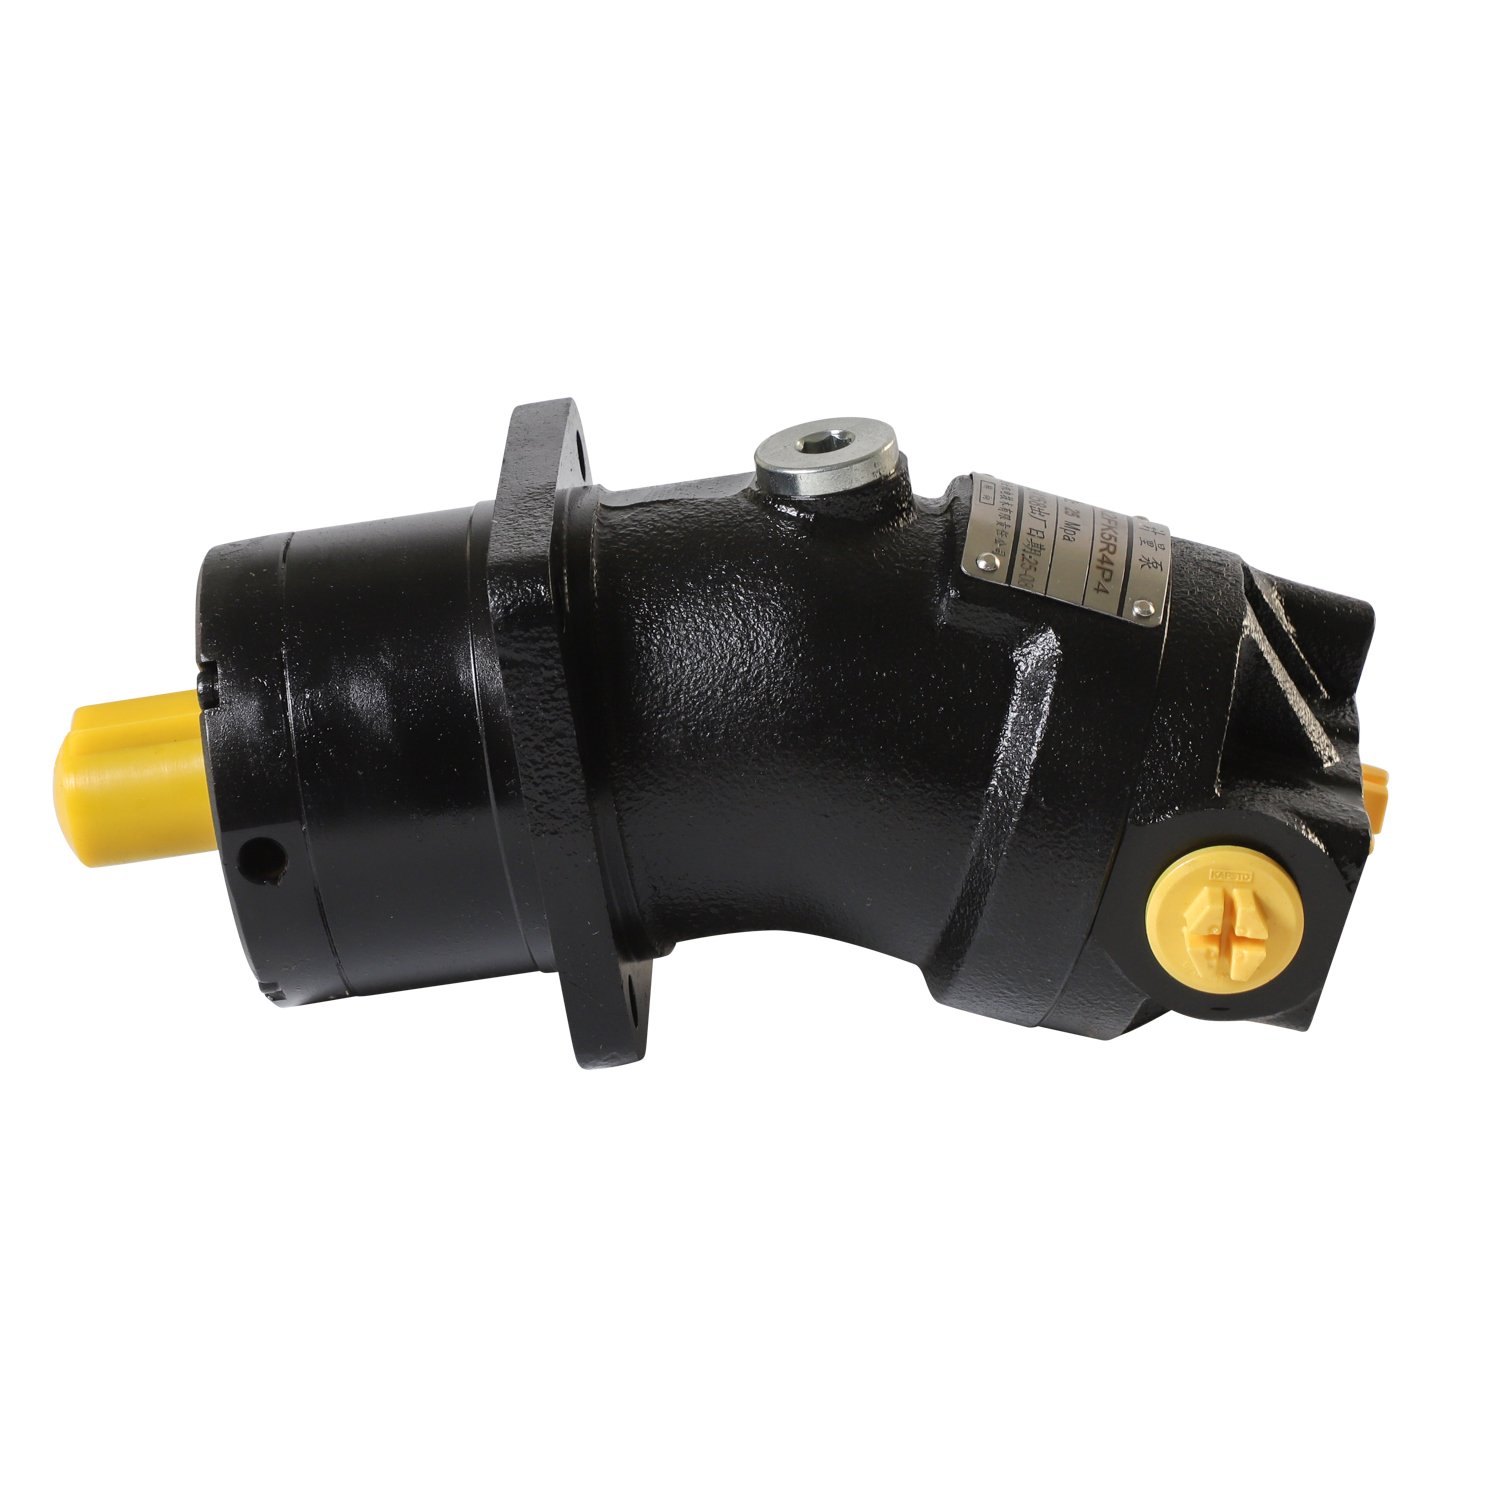
Las bombas para procesos químicos desempeñan un papel fundamental al trasladar líquidos y productos químicos peligrosos en fábricas e instalaciones industriales. Estas bombas facilitan el transporte de sustancias que pueden resultar dañinas si no se manipulan adecuadamente. Por ejemplo, numerosos productos químicos se emplean en la fabricación de plásticos, medicamentos y fertilizantes. En estos sectores, es esencial contar con bombas robustas y fiables capaces de manejar dichos materiales de forma segura. Si una bomba falla o presenta fugas, puede provocar derrames peligrosos que afecten a las personas y al medio ambiente. Por ello, empresas como Gelan se centran en diseñar bombas específicamente destinadas a estos materiales peligrosos. Dichas bombas están construidas para soportar condiciones exigentes y resistir los efectos corrosivos de productos químicos agresivos. Asimismo, su diseño busca evitar fugas, lo cual resulta crucial para la seguridad. Las bombas para procesos químicos suelen fabricarse con materiales especiales que no reaccionan con los productos químicos que transportan. Esto ayuda a prevenir reacciones químicas indeseadas que podrían ocasionar accidentes. Además, estas bombas incorporan características que les permiten operar a altas presiones y temperaturas, lo cual es habitual al trabajar con sustancias peligrosas. En conjunto, las bombas para procesos químicos constituyen herramientas indispensables en los sectores industriales que manipulan sustancias peligrosas. Contribuyen a garantizar el funcionamiento fluido y seguro de las operaciones, protegiendo tanto a los trabajadores como al medio ambiente.
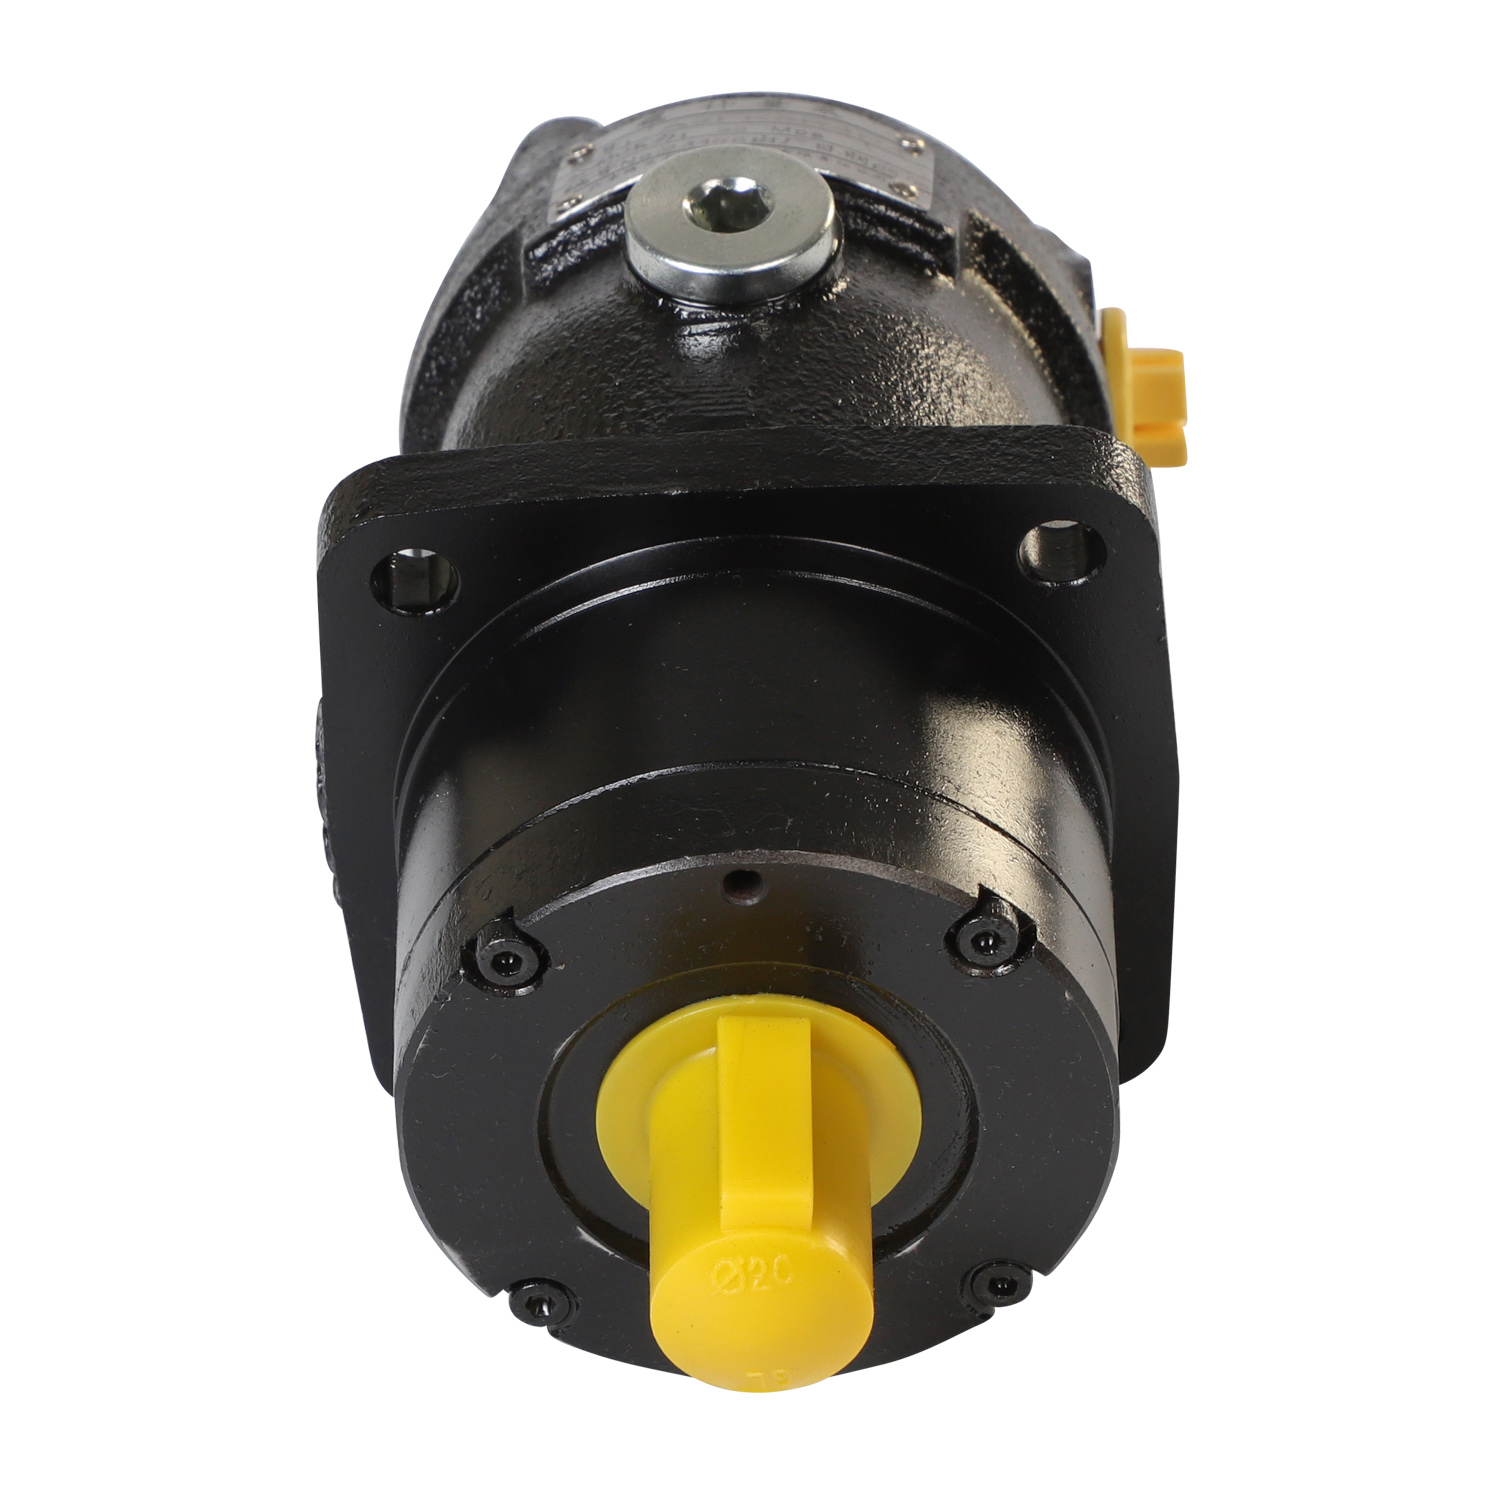
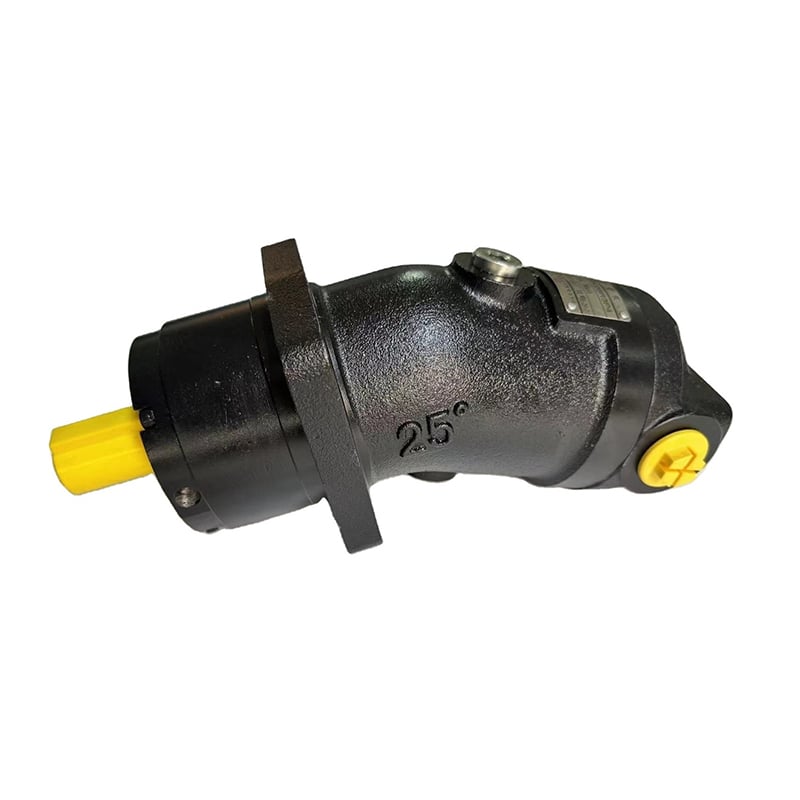
Cuidar adecuadamente las bombas para procesos químicos es muy importante para garantizar su buen funcionamiento y su seguridad. El mantenimiento periódico permite detectar problemas antes de que se conviertan en averías graves. Empresas como Gelan recomiendan establecer un programa de mantenimiento que incluya inspecciones regulares de las bombas. Una parte clave del mantenimiento consiste en examinar los sellos y juntas: estos componentes son fundamentales, ya que evitan fugas; si se desgastan, deben reemplazarse de inmediato para prevenir derrames. Otra tarea esencial es la limpieza de las bombas. Con el tiempo, los productos químicos pueden acumularse en su interior, lo que puede reducir su rendimiento o incluso dañarlas. La limpieza contribuye a un funcionamiento más eficiente y prolonga su vida útil. Asimismo, es fundamental revisar el motor de la bomba y demás piezas móviles. La lubricación resulta necesaria para asegurar un funcionamiento fluido; si dichas piezas no se lubrican adecuadamente, pueden desgastarse rápidamente o incluso fallar. Las empresas también deben supervisar continuamente el rendimiento de la bomba: si comienza a emitir ruidos anómalos o a vibrar más de lo habitual, podría indicar un problema. Prestar atención a estas señales de advertencia permite identificar fallos a tiempo. Además, resulta vital capacitar al personal sobre los procedimientos correctos de mantenimiento y operación de las bombas. Cuando todos conocen cómo cuidarlas adecuadamente, se reduce el riesgo de accidentes y mejora la seguridad general. Al seguir estas recomendaciones de mantenimiento, las empresas pueden garantizar que sus bombas para procesos químicos funcionen de forma eficaz durante mucho tiempo, manteniendo sus operaciones seguras y eficientes, especialmente con modelos fiables como los Bomba/motor de pistón A2F de flujo fijo para hidráulica móvil exigente 2.5, 5, 10, 12, 28 .
Derechos de autor © Beijing Gelan M&E Technology Co., Ltd. Todos los derechos reservados.
 EN